
Fresado CNC · En nuestra planta asociada principal (Vietnam)
Fresado CNC en Vietnam: caras de referencia, barrenos y cuerdas según su plano
Saola Manufacturing hace fresado CNC en su planta asociada principal de maquinado CNC en Vietnam, en centros de maquinado verticales: caras de referencia, barrenos mandrinados y rimados, cavidades y barrenos roscados, medidos contra los datums y el GD&T que usted marcó en el plano.
- Planos
- GD&T
- Posición, perpendicularidad y planitud contra su datum
- Norma
- NPT
- Barrenos roscados con machuelo, ASME B1.20.1
- RMS
- 125
- Rugosidad maquinada estándar (≈ Ra 3.2 µm, N8)
- Primera pieza
- FAI
- Reporte contra cada cota con tolerancia de su plano
01 · Qué fresamos
El paso entre una pieza en bruto y una pieza que ensambla.
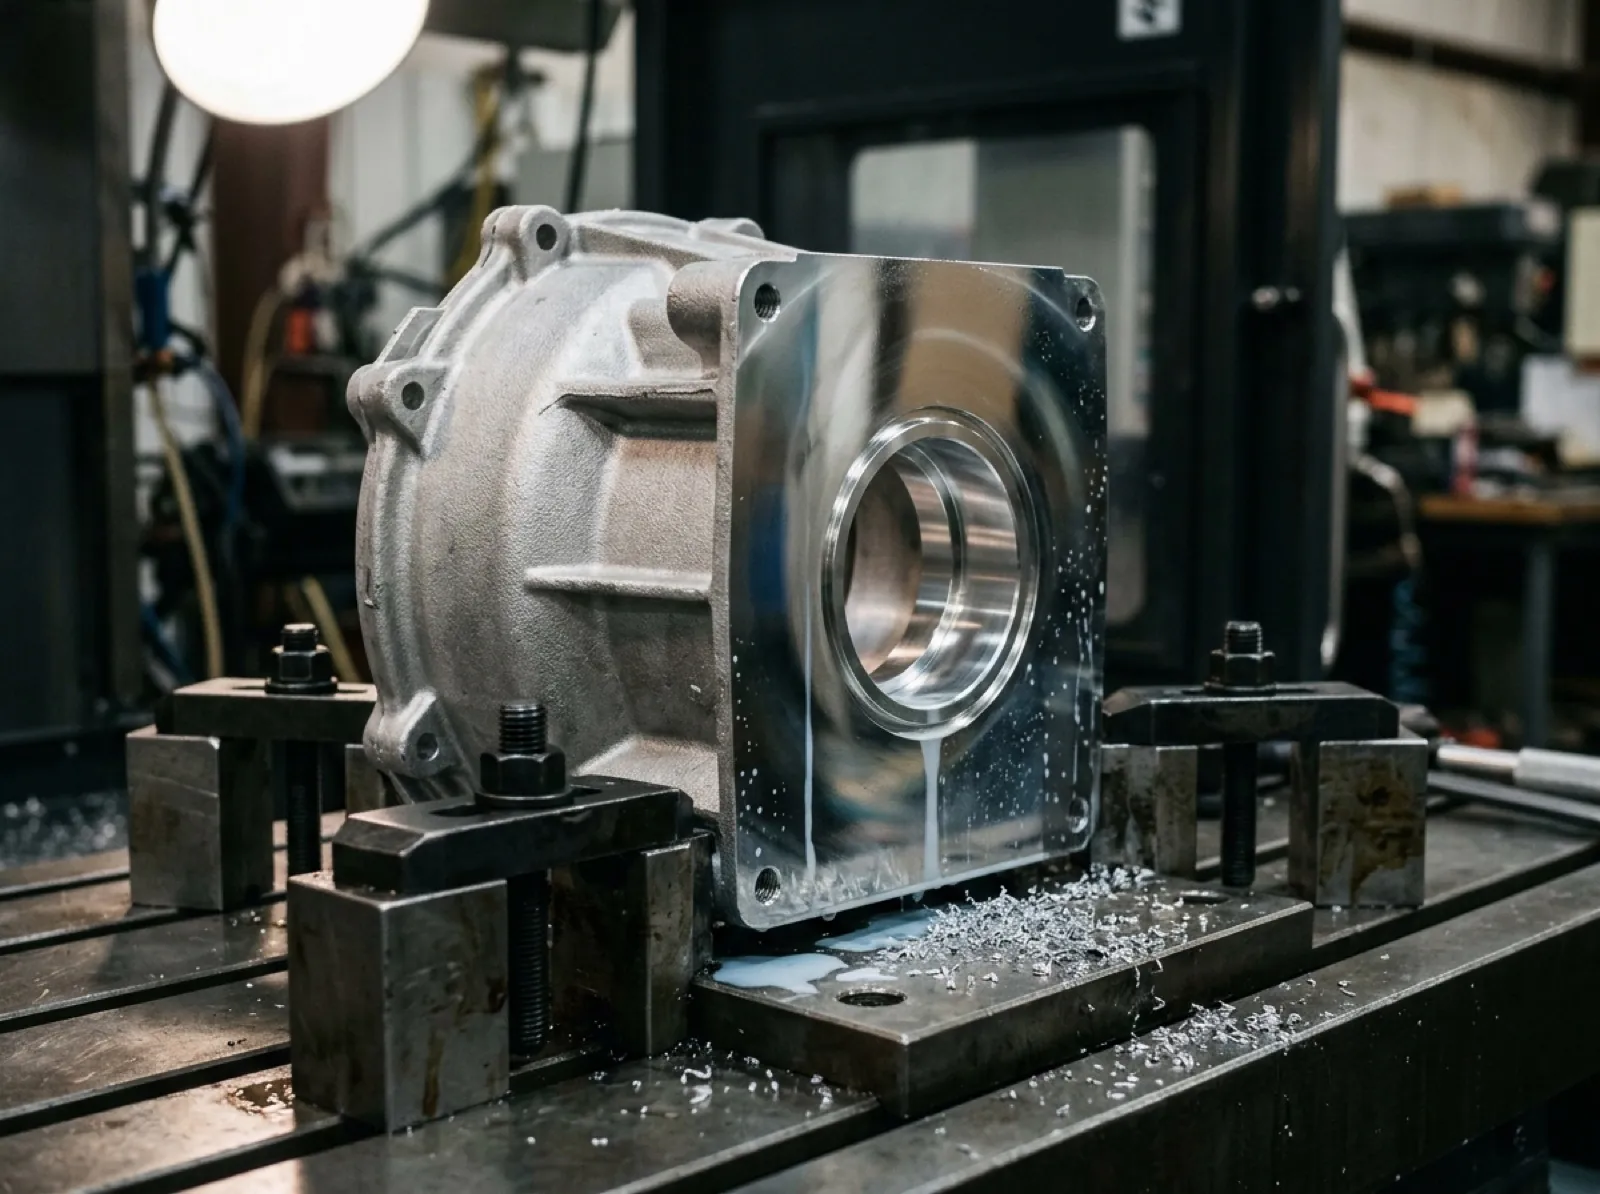
El fresado CNC es el proceso en que una herramienta giratoria de varios filos corta una pieza sujeta en la mesa del centro de maquinado, mientras la máquina mueve la herramienta en tres ejes: así salen caras planas, escalones, cavidades, ranuras y barrenos con posición controlada.
Trabajo típico
Carcasas, bases, soportes, placas, cuerpos de válvula y bridas. Caras de referencia planas para el ensamble, barrenos mandrinados y rimados al plano, barrenos roscados con machuelo, puertos con cuerda NPT según ASME B1.20.1, cavidades y superficies de montaje. Buena parte del fresado es la segunda operación de una pieza fundida. Las piezas fundidas llegan de fábricas asociadas que coordinamos, o las suministra usted; ya en la planta de maquinado, se revisan a la entrada y se maquinan contra su plano.
Lo que más se vigila es la relación entre barrenos y datums. Casi todo lo que se fresa se ensambla después con una pieza torneada: un buje, una flecha, un sello. Un barreno redondo pero fuera de posición falla el ensamble igual que uno ovalado, por eso la posición del barreno (y el cabeceo o la concentricidad, si su plano los pide) se mide contra el datum que usted indicó.
Piezas fresadas por industria: carcasas, soportes y anillos excéntricos para maquinaria industrial, cuerpos de válvula y carcasas para distribución de gas y agua, y piezas para equipo y dispositivos médicos. ¿Va a mover una pieza maquinada que hoy compra en China? Lea cómo se aplican los aranceles y el origen a piezas fundidas y maquinadas; no es asesoría aduanal, confirme con su agente aduanal.
02 · Parámetros de proceso
Qué se sostiene y sobre qué material.
Si su GD&T pide más de lo que aparece aquí, dígalo antes del herramental, no después de las primeras muestras.
| Parámetro | Especificación |
|---|---|
| Máquinas | Centros de maquinado verticales |
| Tolerancias dimensionales | Se confirman por característica en la cotización, contra su plano; las cotas funcionales se miden en la primera pieza y en cada lote |
| Controles geométricos | Posición, perpendicularidad, paralelismo, planitud y cabeceo (runout), medidos contra los datums del plano; la concentricidad, si su plano es ISO 1101 o de una edición de ASME Y14.5 anterior a 2018 (la edición 2018 la eliminó) |
| Barrenos de precisión | Mandrinados o rimados a diámetro de plano; para ajustes ISO 286 (por ejemplo H7), el método se indica en la cotización |
| Cuerdas | NPT según ASME B1.20.1 con machuelo; métricas ISO y UNC / UNF según la clase del plano |
| Rugosidad maquinada estándar | 125 RMS (µpulg); en planos métricos, el equivalente de uso común es Ra 3.2 µm (N8); Ra 1.6 µm (N7) para asientos de empaque y Ra 0.8 µm (N6) para alojamientos de rodamiento |
| Material de partida | Piezas fundidas de aluminio ADC12, zinc zamak 3, latón y bronce (de fábricas asociadas o suministradas por usted) · piezas en bruto de barra o placa, caso por caso |
| No se ofrece | Maquinado simultáneo en cinco ejes |
03 · El costo empieza en el plano
De dónde sale el costo del maquinado secundario.
Maquinar bien una pieza en bruto consiste, sobre todo, en no pelearse con ella. Estas decisiones del plano son las que mantienen corto el ciclo y pocas las preparaciones.
1. Un solo esquema de datums en los dos planos
Si el plano de la pieza en bruto y el plano de maquinado usan datums distintos, hay que construir un segundo dispositivo de sujeción solo para reconciliarlos. Con un esquema de datums consistente basta una preparación. Para las notas de tolerancia general, vea la guía de tolerancias generales ISO 2768 y la calculadora ISO 2768.
Cómo elegir y acotar esos datums se explica en tolerancias geométricas (GD&T). ¿Barrenos roscados en aluminio fundido? Vea cómo especificar el machuelado y insertos de rosca en carcasas de aluminio.
2. GD&T cerrado solo donde algo asienta
Cada control geométrico se mide y se registra. Reserve la posición o el cabeceo cerrados para donde asienta un rodamiento, un buje o una flecha; un barreno de paso no lo necesita.
3. Diámetros de barreno que coincidan con rimas y barras de mandrinar estándar
Un diámetro que cae entre medidas de herramienta estándar obliga a una herramienta especial o a una interpolación más lenta. Redondee a una medida estándar donde el ajuste lo permita; la calculadora de ajustes ISO 286 ayuda a revisarlo.
4. Barrenos profundos lejos de paredes delgadas
En una pieza fundida, el corrimiento del corazón puede desplazar una pared más de lo que su espesor nominal sugiere. Ponga los barrenos profundos y de tolerancia cerrada en las secciones gruesas.
5. Deje en bruto las superficies que no tocan nada
Pedir rugosidad fina en una cara que nadie toca agrega una pasada sin función. Pida Ra fino solo donde asienta un empaque, un sello o un rodamiento; en lo demás, 125 RMS maquinado es lo estándar. Las equivalencias están en la tabla de rugosidad Ra, Rz y grados N.
04 · Dónde este proceso no conviene
Lo que el fresado CNC no hace aquí.
No somos un taller general de maquinado desde barra
La planta está organizada para maquinar piezas fundidas con eficiencia, no para piezas grandes y monolíticas que salen completas de un bloque. Si su pieza no pasa por fundición ni forja, un taller dedicado a maquinar desde barra o placa probablemente le convenga más.
No ofrecemos maquinado simultáneo en cinco ejes, en este ni en ningún otro proceso. Si su pieza lo necesita, se lo decimos en la primera llamada y no después del herramental.
La fundición de las piezas que se maquinan aquí la hacen fábricas asociadas que coordinamos; la ubicación de producción se indica en cada cotización. Los recubrimientos posteriores también se coordinan con fábricas asociadas.
05 · Una orden, una línea
El fresado es la bisagra entre la fundición y el acabado.
Lo que llega a fresado casi siempre viene de una pieza fundida y casi siempre sigue a un recubrimiento. Esas dos etapas se coordinan con fábricas asociadas, bajo el mismo número de parte.
Fundición a presión
Carcasas de aluminio ADC12 y zinc zamak 3 hechas por fábricas asociadas, que después se maquinan a su plano.
Ver fundición a presiónFundición en arena
Cuerpos de válvula de latón y bronce vaciados por fábricas asociadas, con caras y barrenos maquinados después.
Ver fundición en arenaAcabados superficiales
Pintura en polvo, zincado o pavonado de la pieza ya maquinada, coordinados con fábricas asociadas antes del empaque.
Ver acabados
06 · Antes de enviar su plano
Preguntas que llegan con casi toda solicitud de fresado.
Hay más en preguntas frecuentes.
¿Ofrecen maquinado en cinco ejes?
No. Si su pieza necesita movimiento simultáneo en cinco ejes, no somos el proveedor indicado, y preferimos decírselo ahora que después de comprometer el herramental.
¿Qué tolerancia sostienen en un barreno?
Depende del diámetro, la profundidad, el material y la pared que lo rodea, así que se confirma por característica en la cotización. Si su plano pide algo más cerrado de lo que se puede sostener con constancia, se lo decimos antes del herramental.
¿Pueden maquinar una pieza fundida que ya me surte otro proveedor?
Por lo general sí, si la pieza pasa la revisión de entrada de espesor de pared y porosidad. Envíe el plano y una muestra, y se cotiza solo el paso de maquinado. Para no olvidar nada, use la lista de verificación para cotizar.
Guías de torneado y fresado CNC
Envíe un plano de maquinado. Vea lo que regresa.
STEP o PDF. Recibe un precio unitario a su volumen y una nota breve sobre lo que cambiaríamos en el GD&T para bajar el costo. Respondemos las cotizaciones en inglés; puede escribirnos en español.