
Estampado · Con fábricas asociadas
Estampado de lámina metálica coordinado desde Vietnam con fábricas asociadas
Soportes, rondanas, clips y placas de montaje cortados, punzonados y doblados en troquel progresivo o compuesto; lo que en muchas plantas de México se conoce como troquelado de lámina. El estampado se hace en fábricas asociadas que Saola Manufacturing coordina. La ubicación de producción se indica en cada cotización.
- Operaciones
- 4
- Corte, punzonado, doblez y acuñado
- Troqueles
- 2
- Progresivo y compuesto, según la geometría
- Láminas
- 4
- Acero rolado en frío, inoxidable 304, latón y aluminio 6061-T6
- Norma
- 2768
- Tolerancia general ISO 2768-1 o DIN 6930-2 en el plano
01 · Cómo se organiza
Piezas planas y dobladas, repetibles y en volumen.
Saola Manufacturing no tiene prensas ni taller de troqueles. El troquel y la producción se coordinan con fábricas asociadas; nosotros revisamos el plano, recomendamos el tipo de troquel, revisamos las primeras muestras y damos seguimiento a cada lote.
Piezas típicas
Soportes, rondanas especiales, clips y placas de montaje. Este proceso es el indicado cuando la pieza es delgada, se repite sin cambios y se pide en volumen real. Un troquel progresivo lleva la cinta por varias estaciones (corte, punzonado y doblez) en una sola pasada; un troquel compuesto corta y forma una pieza plana más sencilla en un solo golpe cuando la geometría lo permite.
Lo que se hace en nuestra planta asociada principal es la inspección dimensional y el maquinado CNC de las operaciones secundarias que piden una tolerancia más cerrada, por ejemplo un barreno rimado o una cuerda en una placa gruesa. Para lámina de aluminio, vea la ficha de aluminio 6061.
Piezas de lámina por industria: soportes estructurales para maquinaria industrial, y bisagras, pestillos y soportes para gabinetes de equipo médico y de laboratorio.
La ubicación de producción va en cada cotización, y una pieza producida fuera de Vietnam no se presenta como originaria de Vietnam. El marco general está en aranceles y origen; no es asesoría aduanal, confirme cada caso con su agente aduanal.
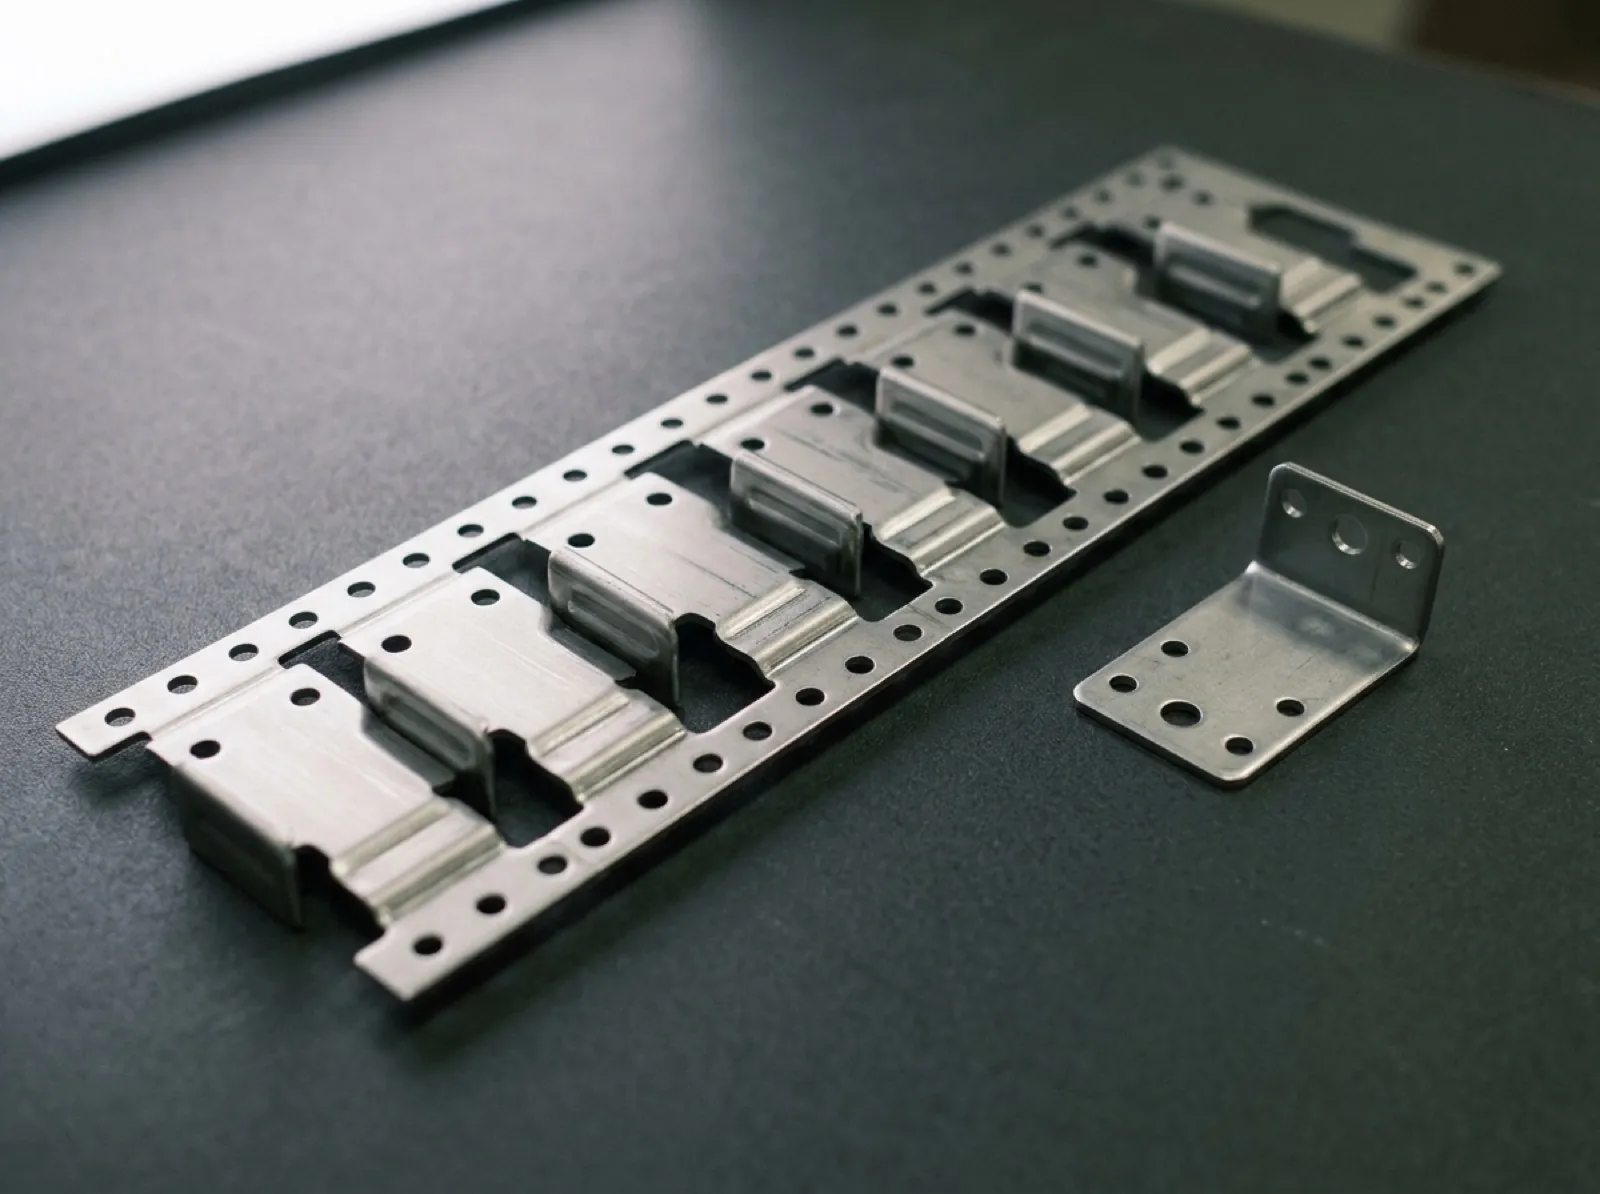
02 · Parámetros del proceso
Operaciones, troqueles y materiales.
Lo que define el troquel y lo que sale de la prensa. El embutido profundo queda fuera de este programa.
| Parámetro | Especificación |
|---|---|
| Operaciones | Corte de contorno, punzonado de barrenos y ranuras, doblez y formado de pestañas, acuñado local |
| Troqueles | Progresivos y compuestos, hechos y operados por fábricas asociadas que coordinamos |
| Costo y propiedad del troquel | Se confirman por escrito en la cotización de cada pieza, según el número de estaciones y la complejidad |
| Láminas habituales | JIS G 3141 SPCC o ASTM A1008 · ASTM A240 Tipo 304 · latón ASTM B36 C26000 · aluminio ASTM B209 6061-T6 |
| Tolerancias y radio de doblez | DIN 6930-2 o ISO 2768-1 para cotas en un mismo plano; más abiertas, o con dato en la pestaña, para cotas que cruzan un doblez · radio interior (guía de la industria): acero rolado en frío cercano a 1t; 6061-T6 de 1t a 2t en lámina de 0.064 pulg (1.63 mm); t = espesor |
| Acabado posterior | Zincado con pasivado trivalente o aceite anticorrosivo, coordinados con fábricas asociadas en la misma orden |
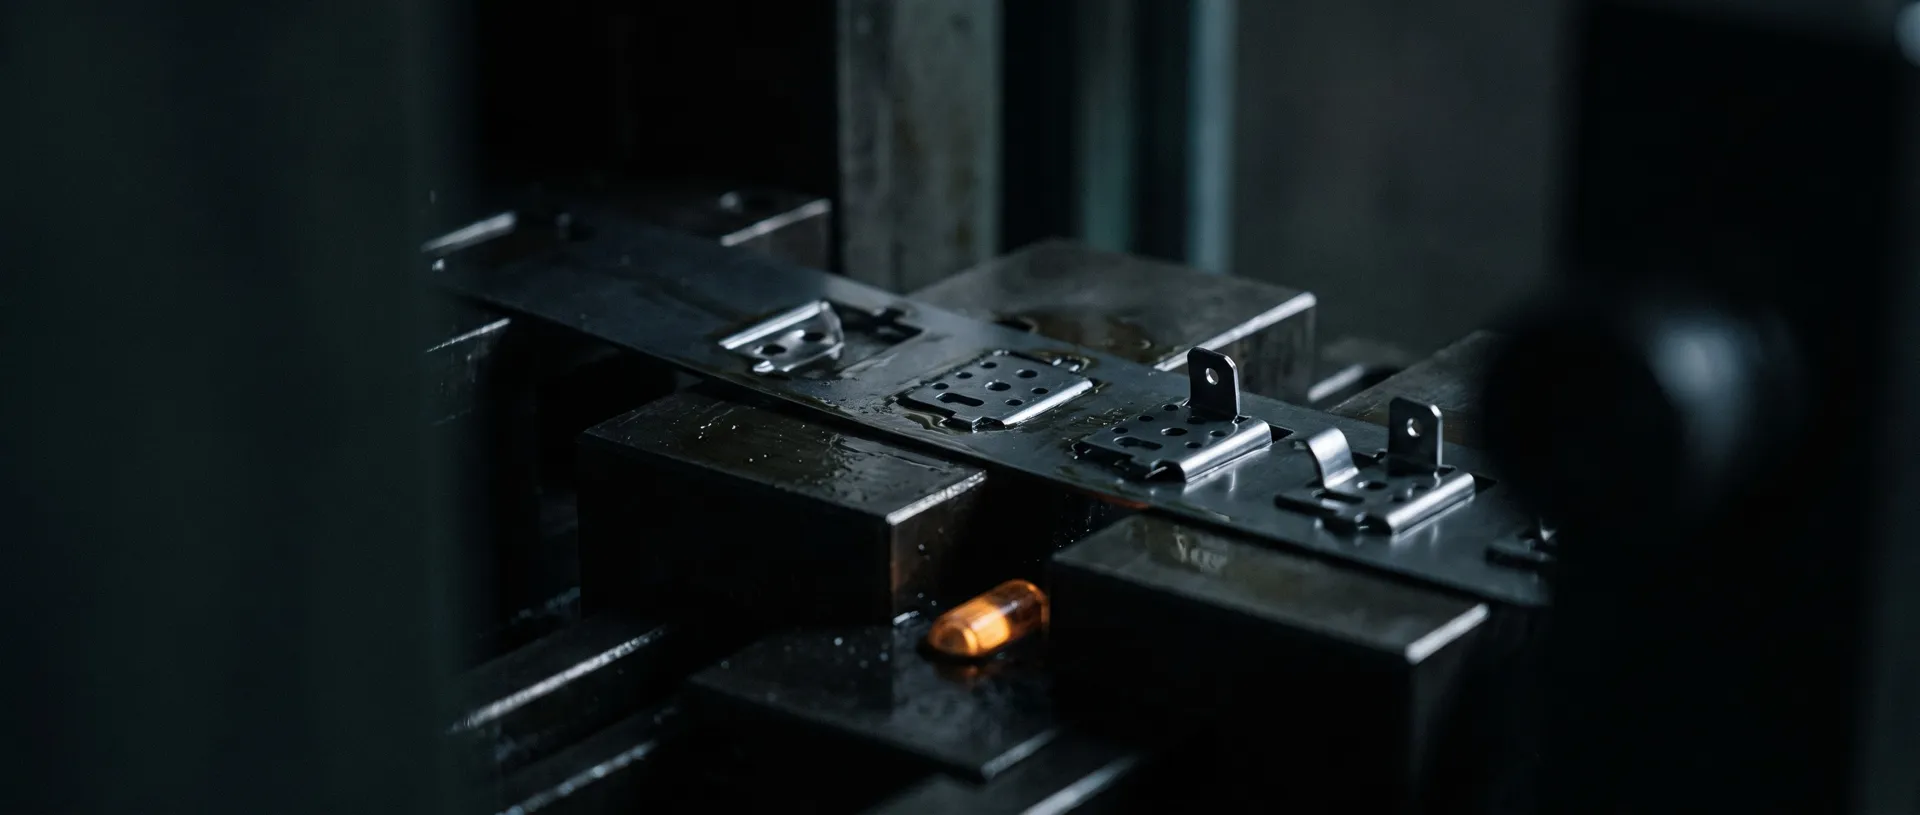
03 · Baje el costo desde el plano
De dónde sale el costo del estampado.
El costo del troquel y la velocidad de producción dependen casi por completo del diseño que llega en el plano. Estos son los cambios que más pesan.
1. Distancia de barreno a borde de al menos un espesor
Un barreno punzonado demasiado cerca del borde desgarra en lugar de cortar limpio. La guía de la industria es mantener la distancia de barreno a borde y entre barrenos en al menos una vez el espesor de la lámina.
2. Barrenos lejos del doblez
Un barreno pegado al doblez se deforma al formar la pestaña. Como guía de la industria, mida desde la cara interior del doblez al menos 2t más el radio en acero, y algo más en inoxidable.
3. Radios en esquinas internas
Una esquina viva concentra esfuerzos en la pieza y en el punzón. Un radio generoso alarga la vida del troquel y reduce el riesgo de que la pieza se agriete en servicio.
4. Mismos diámetros y un solo calibre en toda la familia
Si tres piezas de una familia usan barrenos ligeramente distintos, son tres punzones en lugar de uno. Unifique el diámetro donde la tolerancia de ensamble lo permita, y use un solo calibre de lámina cuando se pueda: cada cambio de espesor es un cambio de material en la prensa.
5. Lado de la rebaba y planicidad, solo donde importan
Toda pieza cortada tiene un lado con rebaba. Indique en el plano de qué lado puede quedar y la altura máxima aceptable, con las aristas según ISO 13715. Pida planicidad cerrada solo en las piezas que se envían planas y en la cara funcional.
04 · Cuándo no es el proceso indicado
Lo que no hacemos.
Ni embutido profundo ni placa gruesa
Saola Manufacturing no tiene prensas: el estampado siempre se coordina con fábricas asociadas. El embutido profundo, como vasos y carcasas embutidas, queda fuera de este programa.
Los perfiles en placa gruesa no se estampan; se cotizan por separado con fábricas asociadas de corte. En corridas cortas, sobre todo con un troquel progresivo de muchas estaciones, el troquel no se amortiza, y se lo indicamos en la cotización.
05 · Un solo proveedor
Un soporte rara vez viaja solo.
La pieza de lámina suele formar parte de un ensamble con una carcasa o un sujetador torneado. Todo se cotiza bajo la misma orden de compra.
Acabados superficiales
Zincado con pasivado trivalente o aceite anticorrosivo, coordinados con fábricas asociadas.
Ver acabadosFundición a presión
Un soporte de lámina con una carcasa de aluminio, coordinados con fábricas asociadas.
Ver fundición a presiónTorneado CNC
Pernos, insertos y separadores torneados que acompañan a la pieza de lámina.
Ver torneado CNC
06 · Antes de enviar el plano
Preguntas que llegan con cada solicitud de estampado.
Más respuestas en preguntas frecuentes.
¿Troquel progresivo o compuesto?
El compuesto corta y punzona una pieza plana sencilla en un solo golpe. El progresivo lleva la cinta por varias estaciones para una pieza con más rasgos y dobleces. Al revisar el plano le indicamos cuál corresponde.
¿Qué láminas se pueden estampar?
Acero rolado en frío, inoxidable 304, latón C26000 y aluminio 6061-T6 son las más habituales. Indique en el plano la designación, el calibre y el temple; se confirma con la fábrica asociada antes de cotizar.
¿Se pueden zincar las piezas en la misma orden?
Sí. El zincado con pasivado trivalente (sin cromo hexavalente) o el aceite anticorrosivo se coordinan con fábricas asociadas, en la misma orden de compra. Vea acabados superficiales.
Referencias para piezas estampadas
Envíe su plano de estampado. Vea primero el costo del troquel.
STEP o PDF, una pieza o una familia completa. La cotización indica el costo del troquel, el precio unitario a su volumen y la ubicación de producción. Respondemos las cotizaciones en inglés; puede escribirnos en español.