
Fundición a presión · Con fábricas asociadas
Fundición a presión de aluminio y zinc, coordinada desde Vietnam y maquinada en CNC
La fundición a presión de ADC12 y Zamak 3 se hace en fábricas asociadas que Saola Manufacturing selecciona y coordina. Cada pieza fundida sigue después a maquinado CNC, inspección y empaque bajo un solo número de parte y una sola orden de compra. La ubicación de producción se indica en cada cotización.
- Aleaciones
- 2
- ADC12 (aluminio) y Zamak 3 (zinc), ninguna otra
- Fundición
- Externa
- Fábricas asociadas que Saola Manufacturing selecciona y coordina
- Orden de compra
- 1
- Pieza fundida, maquinada, inspeccionada y empacada
- Cotización
- Origen
- La ubicación de producción va por escrito en cada cotización
01 · Cómo se organiza
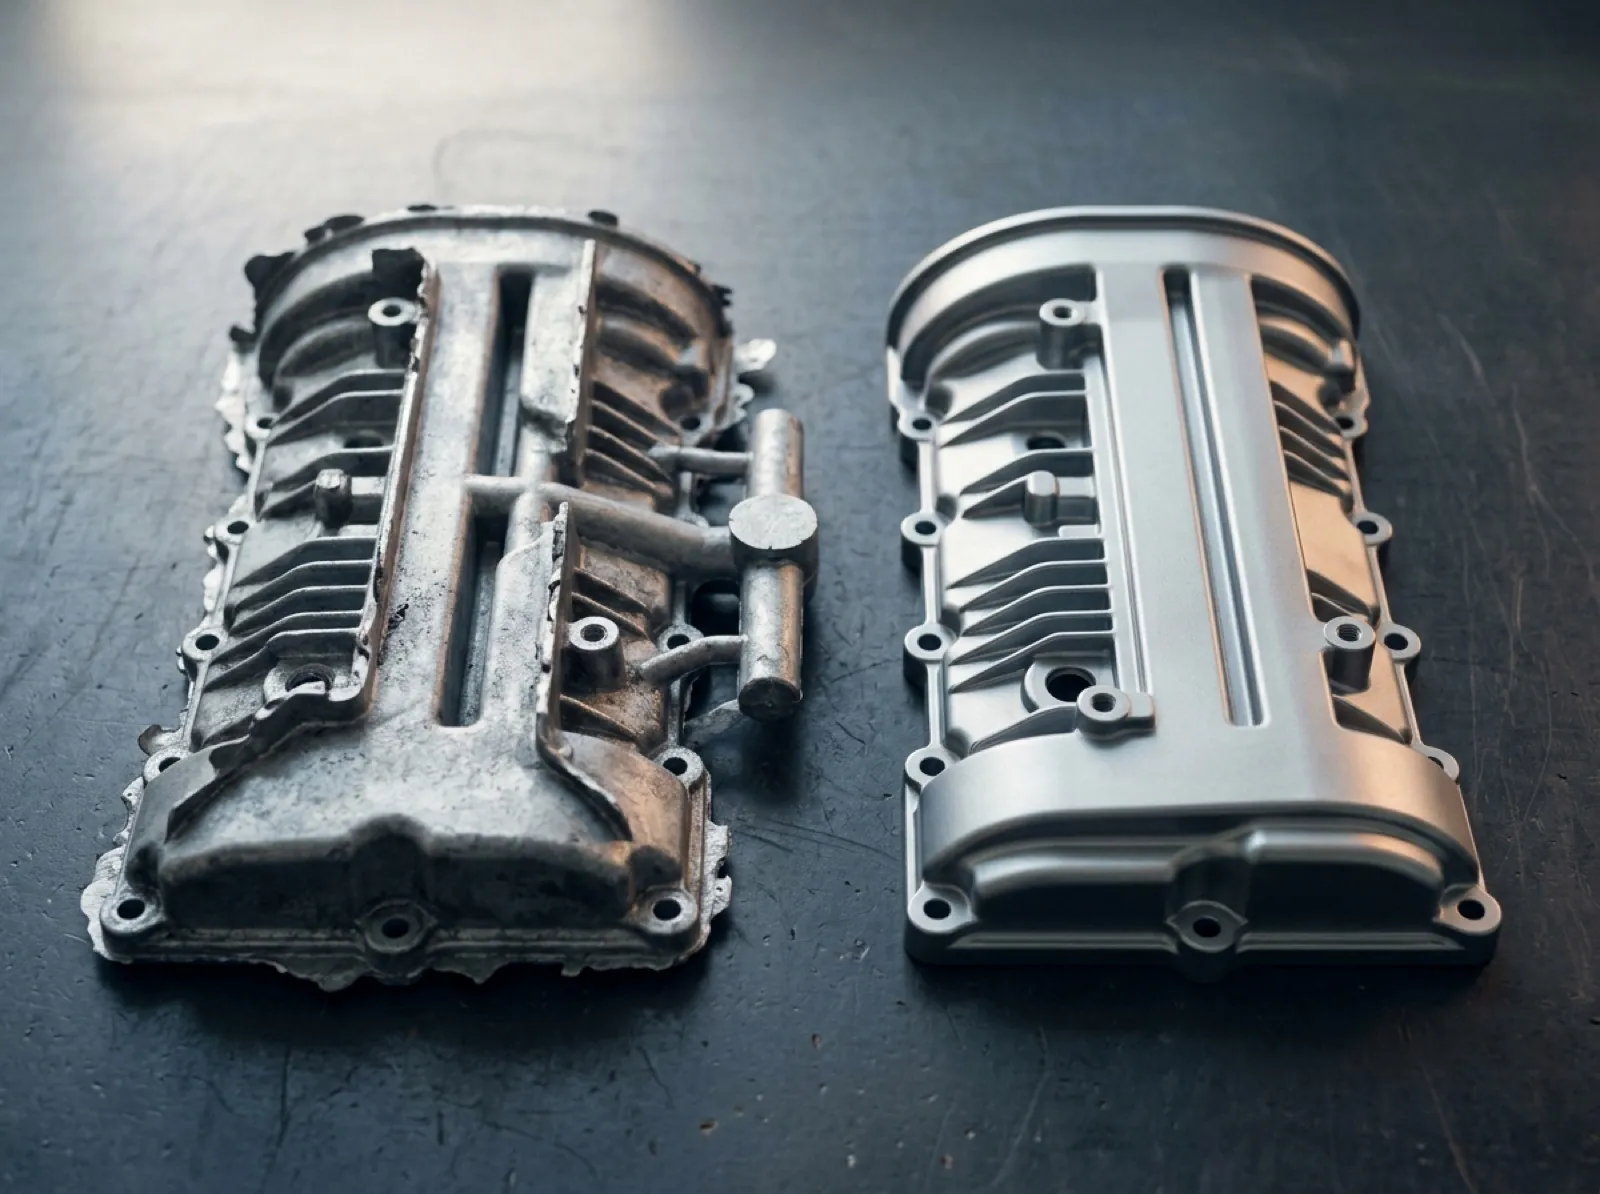
Carcasas, bases y tapas que se maquinan después de fundir.
Saola Manufacturing no opera máquinas de fundición a presión. El molde y la producción de la pieza en bruto se coordinan con fábricas asociadas; nosotros revisamos el plano, recomendamos la aleación, revisamos las primeras muestras y damos seguimiento a cada lote.
Piezas típicas
Carcasas y tapas para maquinaria industrial, cubiertas de motor y de reductor, bases de equipo, cabezas de lámpara y cuerpos pequeños para válvulas de gas y agua: piezas que llevan un barreno, una cuerda o una cara de montaje maquinada sobre un cuerpo fundido. Ese maquinado se hace en nuestra planta asociada principal de maquinado CNC en Vietnam, junto con la inspección dimensional final.
El ADC12 conviene cuando el peso importa o la pieza es mediana o grande. El ADC12 no es una buena aleación para anodizar: para protección o apariencia, especifique pintura en polvo. El Zamak 3 conviene cuando la pared es delgada, hay detalle fino o se requiere mejor estabilidad dimensional en bruto.
¿Su plano pide A380 o EN AC-46000? Revisamos la composición y le decimos si el ADC12 es un sustituto aceptable o si conviene otra ruta.
¿La pieza lleva caras de sello o barrenos roscados? Toda pieza de fundición a presión tiene algo de porosidad interna, y el maquinado puede abrirla. Indique en el plano las caras de sello, el nivel de porosidad aceptable (por ejemplo, con radiografías de referencia según ASTM E505) y si se permite impregnación al vacío conforme a MIL-STD-276, antes de fabricar el molde.
Si la pieza es decorativa o de pared muy delgada y no lleva ninguna operación posterior, probablemente le conviene cotizarla directo con una fundidora; se lo indicamos al revisar el plano, sin rodeos.
¿Va a mover una pieza fundida que hoy compra en China? Una pieza fundida fuera de Vietnam no se presenta como originaria de Vietnam, aunque después se maquine aquí. Lea cómo se aplican los aranceles y el origen a piezas fundidas y maquinadas; no es asesoría aduanal, confirme con su agente aduanal.
02 · Parámetros de proceso
Aleaciones, molde y cotización.
Lo que un comprador necesita saber antes de la primera solicitud de cotización.
| Parámetro | Especificación |
|---|---|
| Aleaciones | ADC12 (JIS H 5302) · Zamak 3 (ASTM B86 AG40A · EN 12844 ZP3 · JIS H 5301 ZDC2) |
| Elementos principales | ADC12: Si 9.6–12.0 %, Cu 1.5–3.5 %, resto aluminio · Zamak 3: Al 3.7–4.3 %, Mg 0.02–0.06 %, Cu 0.1 % máx., resto zinc |
| Tipo de máquina | ADC12 en cámara fría · Zamak 3 en cámara caliente |
| Densidad aproximada | ADC12 2.7 g/cm³ · Zamak 3 6.6 g/cm³ |
| Producción de la pieza en bruto | Fábricas asociadas que coordinamos; la ubicación de producción se indica en cada cotización |
| Molde | Costo, propiedad e identificación confirmados por escrito en la cotización, según el tamaño de la pieza y el número de cavidades |
| Recubrimientos habituales | Pintura en polvo o recubrimiento electrolítico decorativo, coordinados con fábricas asociadas |
03 · El costo empieza en el plano
De dónde sale el costo de la fundición a presión.
En este proceso, el costo se decide sobre todo al diseñar el molde. Estas son las decisiones que más pesan en el precio del herramental, el ciclo y el desperdicio.
1. Ángulo de salida en toda pared que sale del molde
Una pared sin ángulo de salida se arrastra contra el molde al abrir, raya la superficie y acorta la vida del herramental. El valor recomendado depende de la aleación, de la profundidad y de si la pared es interior o exterior; NADCA publica guías de diseño para ambos casos.
2. Espesor de pared uniforme
Una sección gruesa junto a una delgada enfría a otro ritmo y concentra la porosidad en la parte gruesa. Para dar rigidez, use costillas en lugar de engrosar la pared.
3. Línea de partición donde nadie la vea
Toda línea de partición deja una marca de rebaba, aunque sea ligera. Indique qué caras son cosméticas para que el diseñador del molde lleve la partición a una cara oculta.
4. Dar forma en el molde, maquinar solo lo necesario
Una ceja, un barreno de paso o un alojamiento sin tolerancia cerrada suelen salir del molde sin costo extra por pieza. Deje sobremetal solo donde de verdad hay que maquinar: la capa exterior de la pieza es la más densa. La tolerancia que se puede sostener al maquinar una pieza en bruto de este proceso se confirma al revisar el plano.
5. Elija la aleación por la pared, no por costumbre
Si la pared es delgada y la pieza lleva mucho detalle, el zinc suele ser mejor opción; si el peso importa o la pieza es grande, el aluminio. Elegir la aleación que corresponde a la pared dibujada evita retrabajar el molde después de las primeras muestras.
04 · Dónde este proceso no conviene
Lo que la fundición a presión no hace aquí.
No para piezas estructurales grandes ni corridas cortas
Saola Manufacturing no tiene máquinas de fundición a presión ni taller de moldes: ambos procesos se coordinan con fábricas asociadas. Tampoco se cotiza este proceso en aleaciones distintas de ADC12 y Zamak 3, ni para piezas estructurales de gran tamaño.
El molde solo se paga cuando se amortiza con volumen real. Cuando el volumen no alcanza, se lo decimos en la cotización en lugar de cotizar un herramental que no se justifica; para pocas piezas, el maquinado CNC desde barra o placa suele ser la mejor ruta.
Para un cuerpo de latón o bronce, típicamente una válvula o una conexión, la ruta es la fundición en arena, no la fundición a presión.
05 · Un solo proveedor
Una pieza en bruto todavía necesita barrenos, cuerdas y acabado.
La ruta más común es fundir, maquinar, desbarbar, recubrir, inspeccionar y empacar: un solo número de parte y una sola factura.
Fresado CNC
Caras de referencia, barrenos y cuerdas maquinados a plano en nuestra planta asociada principal en Vietnam.
Ver fresado CNCAcabados superficiales
Pintura en polvo o recubrimiento electrolítico de la misma pieza, coordinados con fábricas asociadas.
Ver acabadosTorneado CNC
Bujes, flechas y pernos torneados que se ensamblan con la carcasa antes de la inspección final.
Ver torneado CNC
06 · Antes de enviar el plano
Preguntas que llegan con cada solicitud de fundición.
Más respuestas en preguntas frecuentes.
¿Quién es dueño del molde?
La propiedad del molde, su costo y su identificación se confirman por escrito en la cotización. Si su empresa necesita un arreglo específico, por ejemplo que el molde quede registrado a su nombre con número de inventario, indíquelo en la solicitud.
¿ADC12 o Zamak 3: cómo elijo?
El peso y la corrosión suelen apuntar al ADC12; la pared delgada y el detalle fino en bruto, al Zamak 3. Envíe el plano con los espesores de pared acotados y le indicamos qué aleación corresponde a lo que dibujó, no la que es más fácil de cotizar.
¿Se puede fundir y maquinar la misma pieza?
Sí, es la ruta más común. La pieza en bruto se produce en una fábrica asociada que coordinamos. Después, el maquinado CNC y la inspección dimensional se hacen en nuestra planta asociada principal, bajo el mismo número de parte.
Guías de fundición a presión
Envíe un plano de fundición. Vea primero el costo del molde.
STEP o PDF, con la aleación, el volumen anual estimado y las caras cosméticas o de sello. Recibe el costo del molde, un precio unitario a su volumen y una nota breve sobre lo que cambiaríamos para bajar el costo. Respondemos las cotizaciones en inglés; puede escribirnos en español. La ubicación de producción se indica en cada cotización.