
Fundición en arena · Con fábricas asociadas
Fundición en arena de latón y bronce, coordinada desde Vietnam
Cuerpos de válvula y conexiones en los que todo depende de la cuerda y de la hermeticidad. El vaciado se encarga a fábricas asociadas que Saola Manufacturing coordina. Después, el maquinado CNC, la verificación de cuerdas con calibre y la inspección se hacen en nuestra planta asociada principal de maquinado CNC en Vietnam, con un solo proveedor y una sola orden de compra.
- Aleaciones
- 2
- Latón y bronce para cuerpos de válvula y conexiones
- Cuerdas
- NPT
- También BSP o métricas, verificadas con calibres pasa/no pasa
- Orden de compra
- 1
- Un solo proveedor y un solo número de parte
- Norma
- B584
- Aleaciones de cobre indicadas con número UNS según ASTM B584
01 · Cómo se organiza
Cuerpos de válvula y conexiones, en volumen de producción
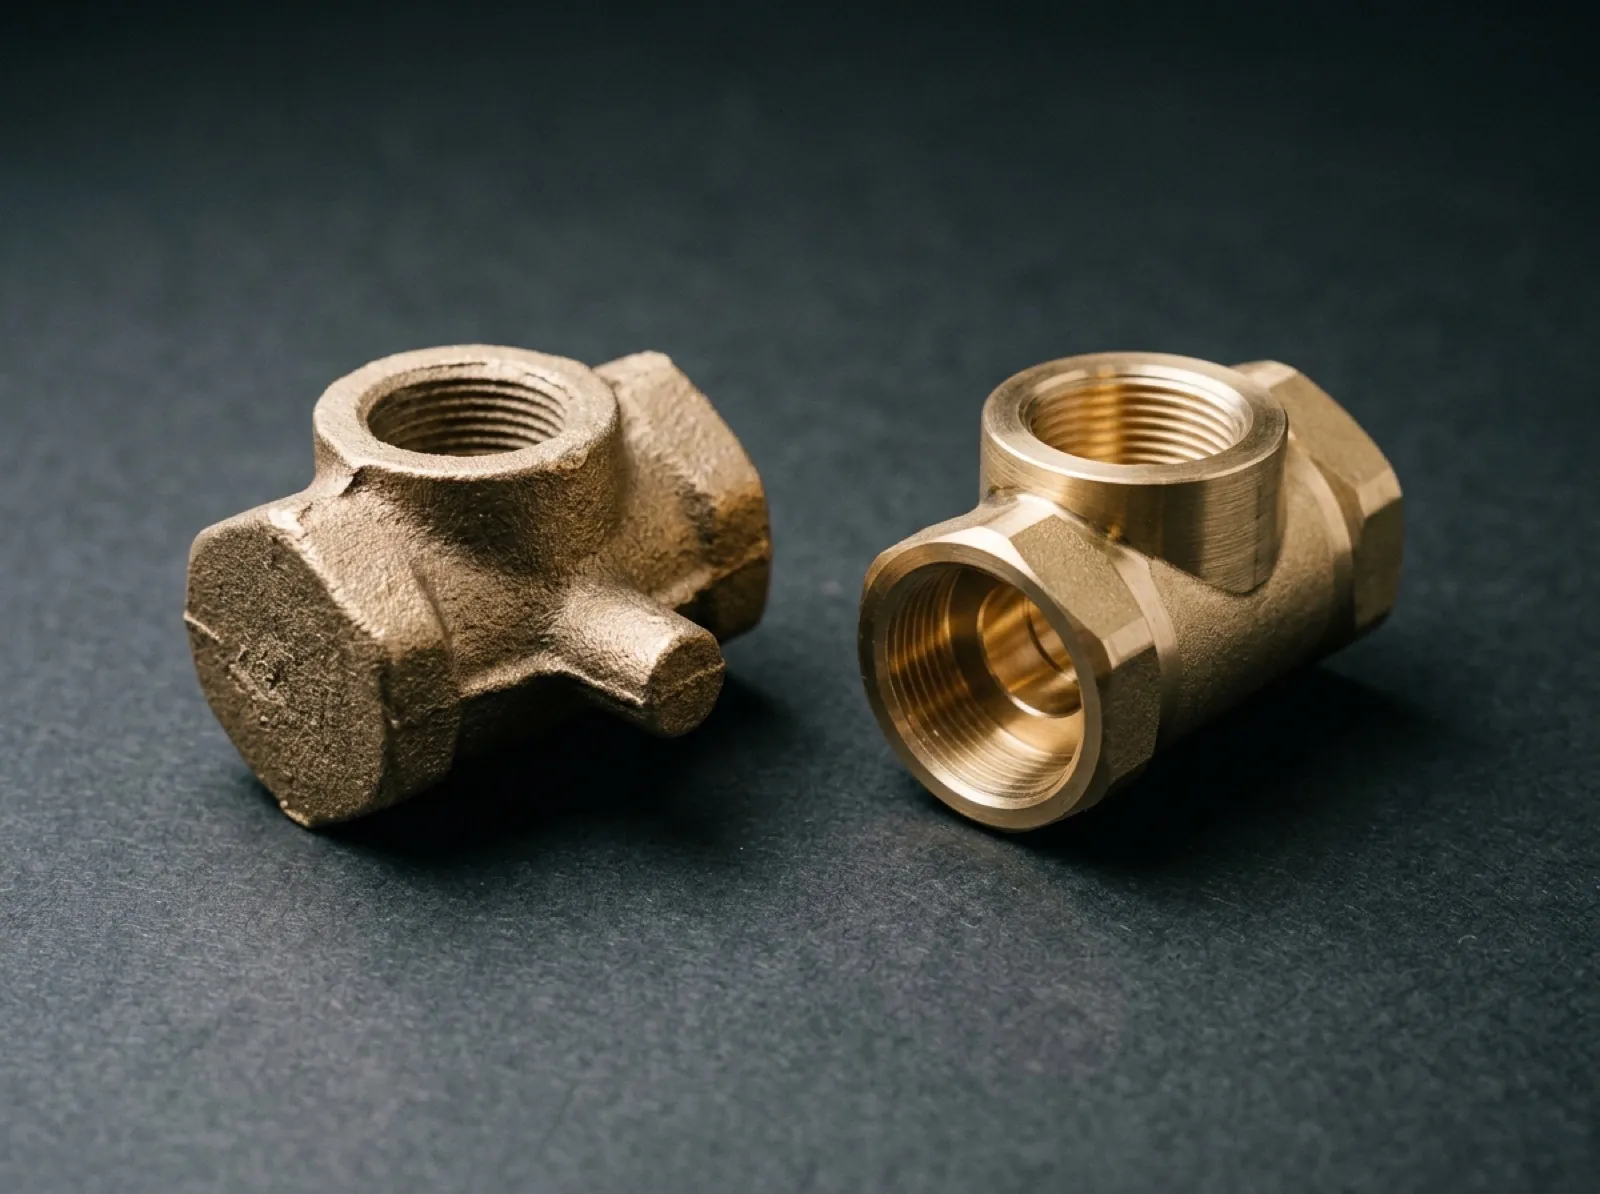
Saola Manufacturing no vacía metal. El vaciado en arena lo hacen fábricas asociadas que coordinamos, y cada pieza en bruto pasa por inspección de recibo antes de entrar a maquinado. El proceso conviene para cuerpos de latón y bronce en los que la aleación misma hace el trabajo contra la corrosión que, en otro metal, tendría que hacer un recubrimiento.
Piezas típicas
Cuerpos de válvula de bola, conexiones, tapones y cuerpos de conector para distribución de gas y agua, que después se barrenan, se carean y se roscan a plano. También conviene cuando la pieza tiene cavidades internas que solo se logran con corazones (machos) de arena.
Todo cuerpo que lleva cuerda pasa por la misma verificación con calibres pasa/no pasa que se aplica a las piezas torneadas. Un cuerpo de válvula sella tan bien como la cuerda contra la que aprieta.
La ubicación de producción se indica en cada cotización. Una pieza vaciada fuera de Vietnam no se presenta como originaria de Vietnam, aunque después se maquine aquí. El marco general está en aranceles y origen; no es asesoría aduanal, confirme cada caso con su agente aduanal.
02 · Parámetros del proceso
Aleaciones, maquinado y cotización
Un cuerpo en bruto es materia prima hasta que se maquina. Escriba la aleación con su número UNS y la norma de producto: "latón" o "bronce" a secas no bastan para cotizar, porque el contenido de plomo cambia la maquinabilidad y el uso permitido de la pieza.
| Parámetro | Especificación |
|---|---|
| Aleaciones | Latón y bronce: C83600 (85-5-5-5, válvulas y conexiones de presión), C84400 (81-3-7-9, plomería de baja presión), C87850 (latón al silicio de bajo plomo, agua potable) |
| Piezas típicas | Cuerpos de válvula, conexiones, tapones y cuerpos de conector |
| Maquinado posterior | Careado de caras de referencia, barrenado y rimado de alojamientos; la tolerancia de cada cota maquinada se confirma al revisar el plano |
| Cuerdas | NPT, BSP o métricas según plano, verificadas con calibres pasa/no pasa |
| Después del maquinado | Pulido según plano. Los recubrimientos se coordinan con fábricas asociadas |
| Modelo y cotización | Propiedad y costo del modelo y de las cajas de corazones, y ubicación de producción, confirmados por escrito en la cotización |
03 · Diseño para fabricar
De dónde sale el costo de una pieza vaciada en arena
Un modelo para arena cuesta menos y se modifica más fácil que un molde metálico, pero las mismas reglas de diseño deciden cuántas piezas salen buenas.
1. Ángulo de salida en todo lo que el modelo tiene que liberar
Un alojamiento sin salida arrastra la arena al sacar el modelo, rompe la cara del molde y deja una superficie áspera o incompleta.
2. Secciones de pared parejas
El latón y el bronce se contraen al solidificar. Una sección gruesa junto a una delgada enfría de forma desigual y lleva rechupes y porosidad hacia la parte gruesa.
3. Radios en esquinas internas
Una esquina interna viva es el lugar donde la pieza se agrieta en caliente al enfriarse. Un radio generoso no cuesta nada en el plano y ahorra desperdicio.
4. Tolerancias cerradas solo en caras que se van a maquinar
El vaciado en arena no es un proceso de precisión por sí solo. Las cotas en bruto se especifican con un grado de tolerancia de fundición, por ejemplo de ISO 8062-3, y las cotas cerradas de barrenos y cuerdas se dejan para las caras que se maquinan después.
5. Integrar las cejas pequeñas al cuerpo
Cada ceja u oreja separada complica el modelo y es un punto donde el molde puede fallar. Donde el ensamble lo permita, intégrelas al cuerpo principal.
04 · Cuándo no es el proceso correcto
Lo que la fundición en arena no resuelve aquí
No es para piezas de precisión de pared delgada
Saola Manufacturing no tiene fundidora ni vacía metal: el vaciado en arena siempre se coordina con fábricas asociadas. Tampoco es la ruta para piezas de aluminio o zinc de pared delgada con cotas cerradas en bruto; para eso está la fundición a presión.
Si el volumen no alcanza para amortizar el modelo y la preparación del maquinado, se lo indicamos en la cotización en lugar de darle una cifra que no se sostiene.
05 · Un solo proveedor
Un cuerpo en bruto todavía necesita barreno, cuerda y acabado
El cuerpo en bruto llega con sobremetal en las caras funcionales. El careado, el barrenado y las cuerdas se maquinan en nuestra planta asociada principal. Estas operaciones se cotizan junto con la pieza, bajo el mismo número de parte.
Fresado CNC
Barrenos y caras de referencia maquinados con la concentricidad que pide su plano.
Ver fresado CNCTorneado CNC
Vástagos, tapas y conexiones roscadas que se ensamblan con el cuerpo.
Ver torneado CNCAcabados superficiales
Recubrimientos sobre el cuerpo terminado, coordinados con fábricas asociadas.
Ver acabados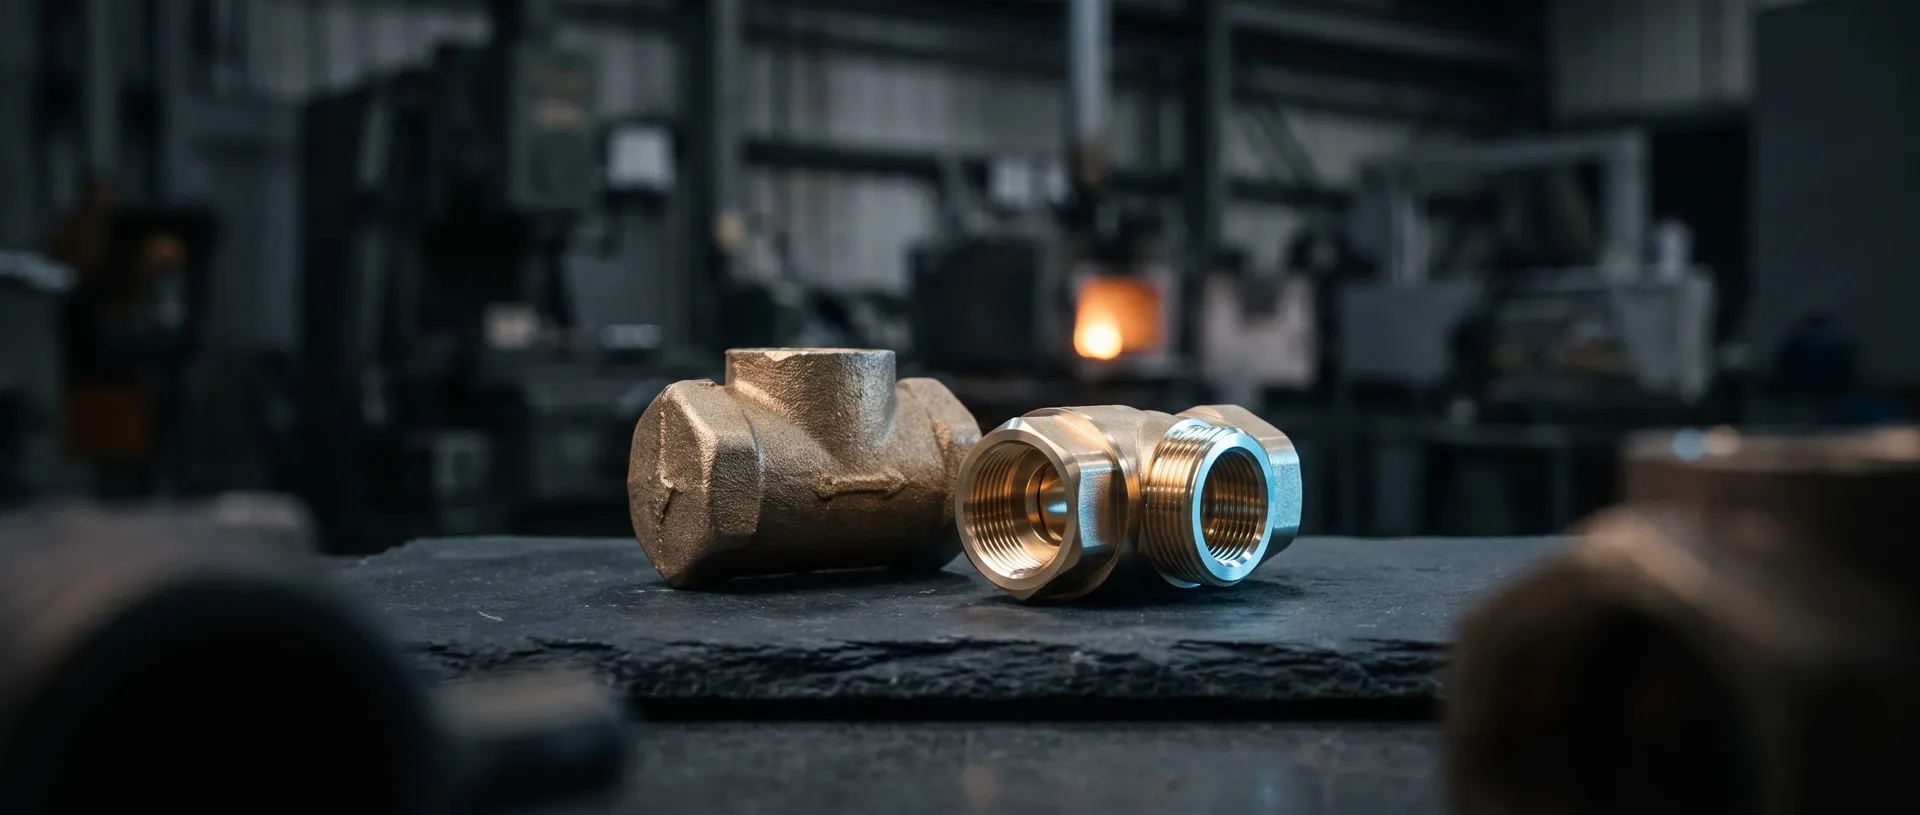
06 · Antes de enviar el plano
Preguntas que llegan con cada solicitud
Más respuestas en preguntas frecuentes.
¿Por qué arena y no fundición a presión para el latón?
El programa de fundición a presión que coordinamos trabaja con ADC12 y Zamak 3, no con aleaciones de cobre. Para cuerpos de latón y bronce de pared gruesa, la ruta habitual es la arena, también coordinada con fábricas asociadas.
¿Qué necesito enviar para cotizar?
El plano con la aleación (número UNS), las cuerdas y sus normas, las caras que se maquinan y el volumen anual estimado. Use la lista de verificación para cotizar y la tabla de roscas UNC, UNF y métricas para acotar las cuerdas. Respondemos las cotizaciones en inglés; puede escribirnos en español.
¿Se puede hacer prueba de presión al cuerpo de válvula?
La inspección dimensional y la verificación de cuerdas son parte de cada lote. Si su aplicación pide prueba hidrostática o de fuga, indique la norma, la presión y el criterio de aceptación en el plano, y se confirma por escrito qué se puede cubrir antes de hacer el modelo.
Envíe el plano de su cuerpo de válvula y reciba una cotización.
STEP o PDF, una pieza o una familia completa. Respondemos las cotizaciones en inglés; puede escribirnos en español. La ubicación de producción se indica en cada cotización.