
Ficha de material · Acero inoxidable
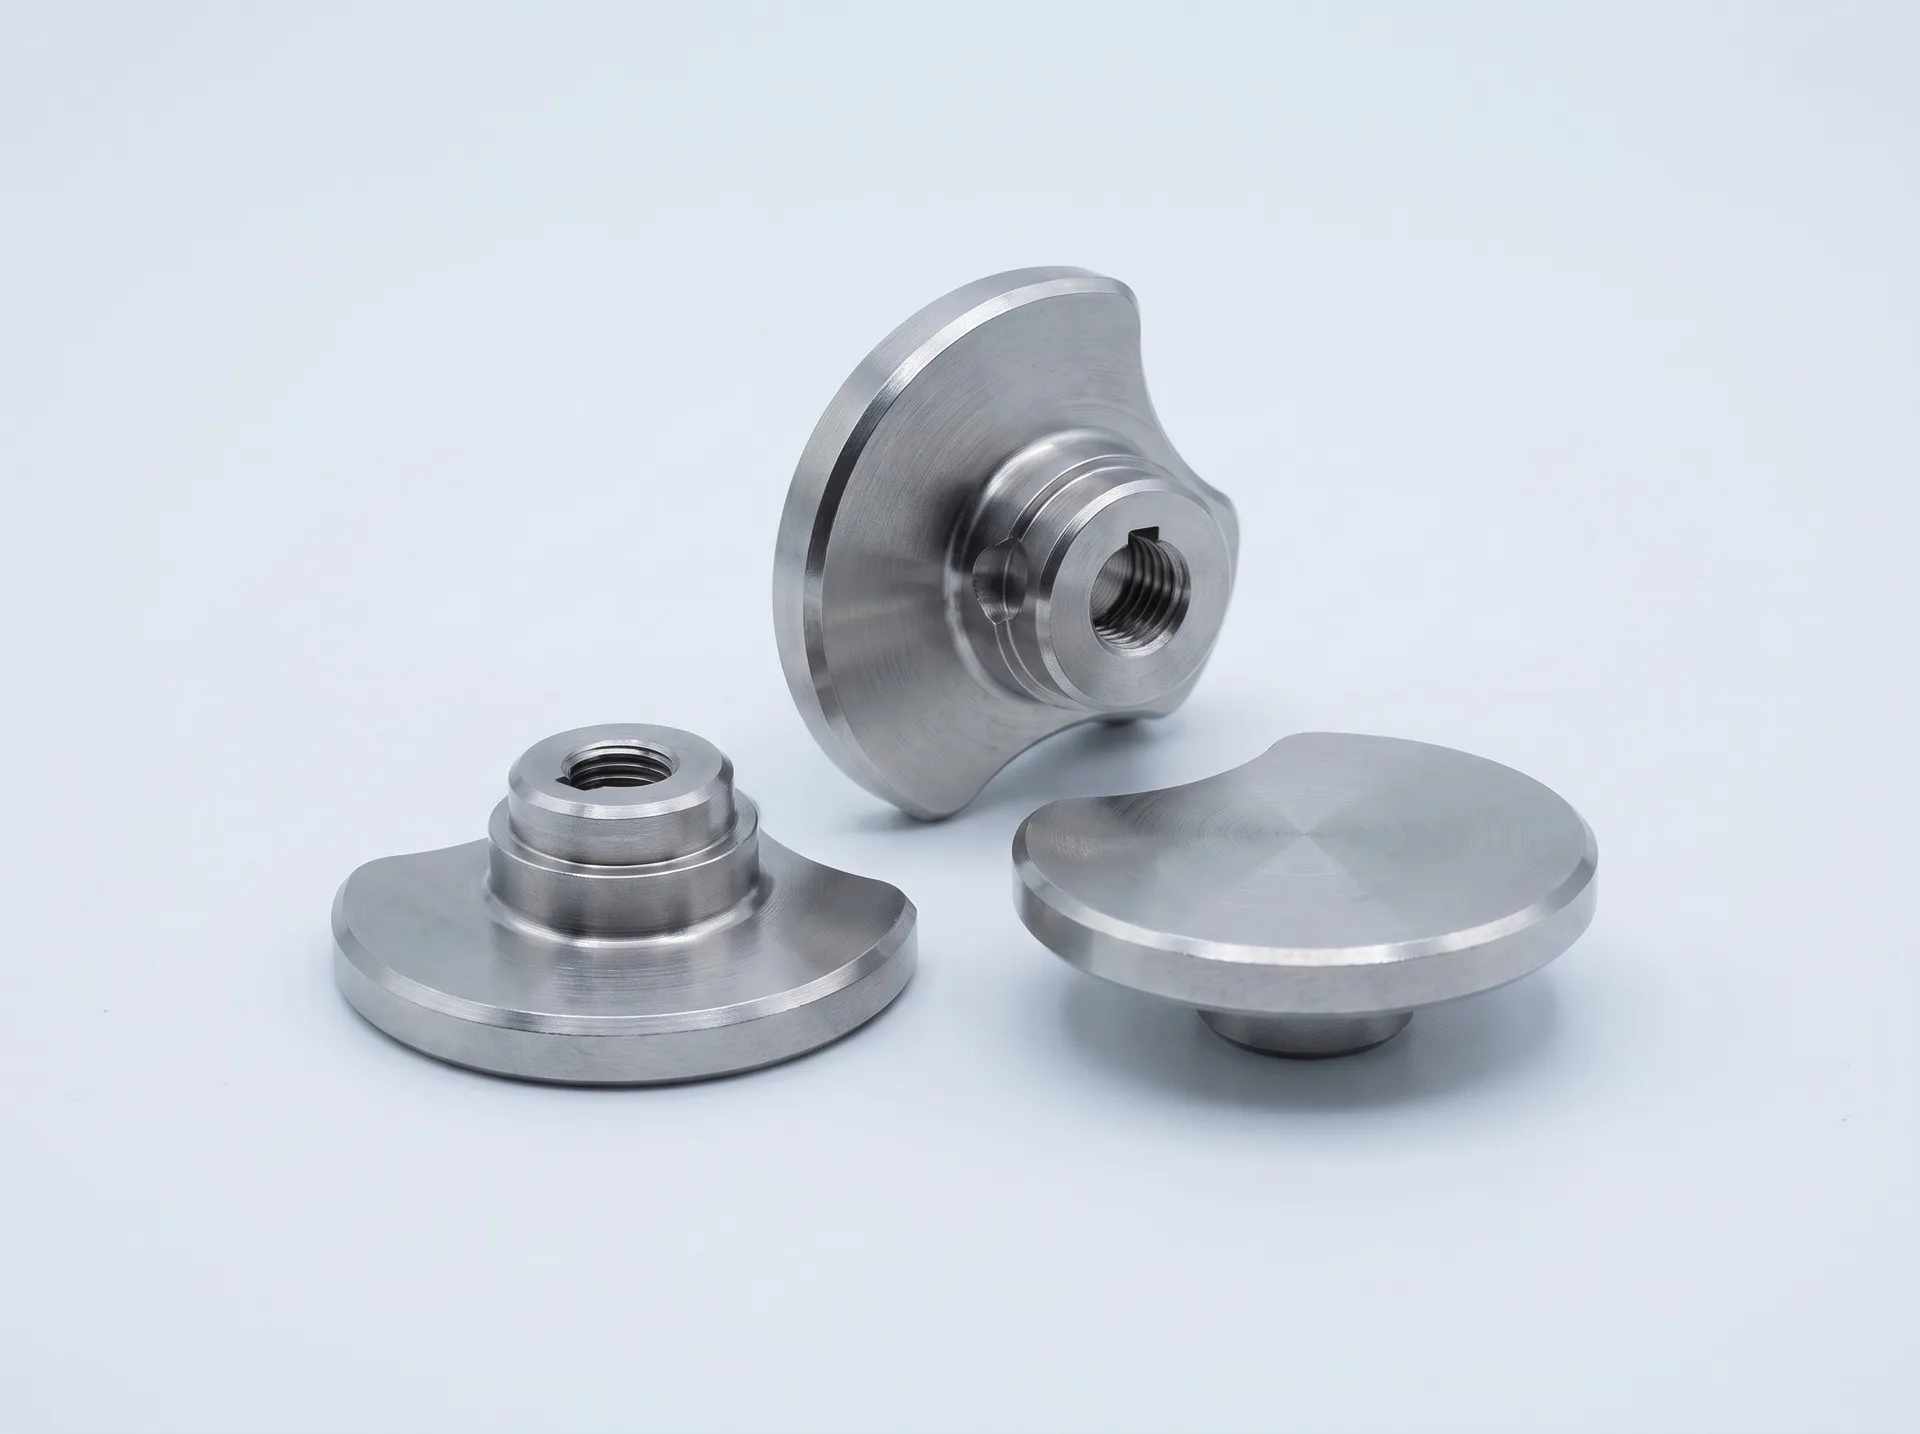
Acero inoxidable 304 para piezas maquinadas en CNC
El inoxidable austenítico de uso general: resiste la corrosión en agua, alimentos y ambientes de planta, pero se endurece al cortarlo. Composición, propiedades, maquinado y cuándo cambiar a 303, 304L o 316.
Qué es el 304
El 304 es un acero inoxidable austenítico con alrededor de 18 % de cromo y 8 % de níquel, por eso también se le conoce como «18-8». El cromo forma una capa pasiva de óxido que se regenera sola cuando la superficie se raya; el níquel estabiliza la estructura austenítica, que es tenaz, no se endurece por temple y, recocida, no es magnética.
En México es el inoxidable por defecto para equipo de la industria de alimentos y bebidas, lácteos, equipo farmacéutico, maquinaria de empaque, componentes para agua y gas, y piezas de dispositivos médicos que no son implantes. Se consigue en barra redonda, hexagonal y cuadrada, solera, placa y tubo.
Tres variantes que conviene distinguir en el plano:
- 304: el grado base.
- 304L: bajo carbono, para piezas que se sueldan. Evita la sensibilización, la precipitación de carburos de cromo junto al cordón que deja zonas propensas a la corrosión intergranular.
- 303: con azufre añadido para maquinarse mucho más fácil, a cambio de menor resistencia a la corrosión y mala soldabilidad.
Un aviso para compras: «18-8» en tornillería puede ser 302, 303, 304 o 305. Si su pieza necesita 304, escriba 304.
Composición química y propiedades
Para piezas maquinadas el material de partida suele ser barra, que se compra según ASTM A276 o ASTM A479. La placa y la lámina (ASTM A240) tienen límites un poco distintos de carbono, silicio y cromo, así que el certificado de materiales del lote es lo que confirma el grado. El 304L limita el carbono a 0.030 % según ASTM A276.
| Elemento | Contenido (%) |
|---|---|
| Carbono (C) | 0.08 máx. |
| Manganeso (Mn) | 2.00 máx. |
| Fósforo (P) | 0.045 máx. |
| Azufre (S) | 0.030 máx. |
| Silicio (Si) | 1.00 máx. |
| Cromo (Cr) | 18.0 – 20.0 |
| Níquel (Ni) | 8.0 – 11.0 |
| Hierro (Fe) | Resto |
| Propiedad | Sistema métrico | Sistema inglés |
|---|---|---|
| Resistencia a la tensión, mínima | 515 MPa | 75 ksi |
| Límite de cedencia (0.2 %), mínimo | 205 MPa | 30 ksi |
| Elongación en 50 mm (2 pulg), mínima | 40 % | 40 % |
| Dureza máxima de placa recocida (ASTM A240) | 201 HB / 92 HRB | 201 HB / 92 HRB |
| Densidad | 8.00 g/cm³ | 0.289 lb/pulg³ |
| Módulo de elasticidad | 193 GPa | 28 000 ksi |
| Conductividad térmica (100 °C) | 16.2 W/m·K | 112 BTU·pulg/h·pie²·°F |
| Coeficiente de dilatación térmica (0 – 100 °C) | 17.2 µm/m·°C | 9.6 µpulg/pulg·°F |
| Intervalo de fusión | 1 400 – 1 450 °C | 2 550 – 2 640 °F |
| Maquinabilidad relativa, típica (AISI 1212 = 100) | alrededor de 45 | alrededor de 45 |
Para estimar el peso con la densidad de 8.00 g/cm³, use la calculadora de peso de pieza.
Cómo se comporta en el maquinado
El 304 no es difícil por duro, sino por cómo reacciona al corte. Estas son las reglas de taller que deciden si una pieza sale a la primera:
- Endurecimiento por deformación. Si la herramienta roza en lugar de cortar, la superficie se endurece y la siguiente pasada trabaja contra una capa más dura. Filos agudos, avance constante, profundidad de corte mayor que la capa endurecida y nada de detenerse dentro del corte.
- Calor en el filo. El 304 conduce el calor unas diez veces peor que el aluminio, así que el calor se queda en la herramienta. Carburo con recubrimiento y refrigerante abundante.
- Viruta tenaz. Sale larga y fibrosa; el rompevirutas correcto evita que se enrede en la pieza y raye superficies terminadas.
- Barrenos y machuelos. Brocas de carburo y machuelos para inoxidable. El machuelo de laminación funciona, pero pide más torque y un barreno previo bien calculado.
- Amarre de cuerdas. Un tornillo de inoxidable en una tuerca de inoxidable puede soldarse en frío al apretarlo. Se previene con lubricante antiamarre, combinando grados o durezas distintas, o con insertos.
- Medición. La pieza se calienta durante el corte; las cotas cerradas se miden con la pieza ya a temperatura ambiente.
Tolerancias y rugosidad típicas
Las tolerancias alcanzables en 304 son parecidas a las del acero al carbono; lo que cambia es el tiempo de ciclo y el cuidado en el terminado. Las tolerancias cerradas se cotizan solo en cotas funcionales y según la geometría. En piezas largas y delgadas el calor del corte y las tensiones liberadas mueven la pieza, así que esas cotas se confirman por característica en la cotización.
| Característica | Referencia típica | Comentario |
|---|---|---|
| Cotas sin tolerancia propia | ISO 2768-m: ±0.2 mm de 6 a 30 mm; ±0.3 mm de 30 a 120 mm | Igual que en otros metales |
| Rugosidad de maquinado general | Ra 3.2 µm (N8, 125 µpulg) | Valor por defecto en muchos planos |
| Rugosidad con pasada de terminado | Ra 1.6 µm (N7, 63 µpulg) | Asientos y caras de apoyo |
| Superficie en contacto con producto (alimentos) | Ra 0.8 µm (32 µpulg) o mejor | Requisito de 3-A; puede pedir pulido después del maquinado |
Herramientas relacionadas: calculadora de tolerancias ISO 2768, calculadora de ajustes ISO 286, tabla de rugosidad Ra, Rz y N y tabla de roscas UNC, UNF y métricas.
Pasivado, pulido y limpieza
El maquinado deja hierro libre de las herramientas y de la sujeción incrustado en la superficie. En ambientes húmedos ese hierro se oxida y aparecen puntos de óxido que el cliente final interpreta como «inoxidable falso». El pasivado químico lo retira y refuerza la capa de óxido de cromo.
El pasivado y el electropulido se coordinan con fábricas asociadas; la ubicación de producción se indica en cada cotización. En el plano, indique la norma (ASTM A967 o AMS 2700), el método (ácido nítrico o ácido cítrico) y la prueba de verificación que su cliente acepta.
El pulido mecánico es otra cosa: mejora la rugosidad y la apariencia, pero no sustituye al pasivado. Si su pieza necesita las dos cosas, escriba las dos. Más detalle en acabados superficiales; el maquinado se hace por torneado CNC o fresado CNC en nuestra planta asociada principal en Vietnam.
Equivalencias y nombres en México
En México se pide como «inoxidable 304», «acero inoxidable 18-8» o por su designación europea si el plano viene de una matriz alemana. Las equivalencias son cercanas, no idénticas: los límites de cada norma difieren un poco, y el certificado de materiales es el que manda. La tabla completa está en equivalencias de aceros AISI, DIN y JIS.
| Grado | AISI / UNS | EN (número y nombre) | JIS |
|---|---|---|---|
| 304 | 304 / S30400 | 1.4301 (X5CrNi18-10) | SUS304 |
| 304L | 304L / S30403 | 1.4307 (X2CrNi18-9) | SUS304L |
| 303 | 303 / S30300 | 1.4305 (X8CrNiS18-9) | SUS303 |
| 316 | 316 / S31600 | 1.4401 (X5CrNiMo17-12-2) | SUS316 |
Cuándo elegir 304 y cuándo cambiar de grado
Es buena elección para piezas en contacto con agua potable, alimentos o productos de limpieza suaves, guardas y soportes en zonas de lavado, piezas que se sueldan (en 304L) y cualquier pieza que no debe oxidarse en un ambiente de planta normal.
Conviene otro grado en estos casos:
- Mucho maquinado, sin soldadura y en ambiente suave: el 303 baja el tiempo de ciclo y deja mejor rugosidad.
- Cloruros (agua de mar, salmuera, limpieza con cloro) o equipo farmacéutico: el 316 o 316L, con molibdeno.
- Dureza o resistencia mecánica alta: un inoxidable martensítico o endurecible por precipitación, o un acero aleado como el 4140 con recubrimiento.
- Peso bajo sin exigencia de corrosión severa: aluminio 6061 anodizado.
- Piezas de agua y gas torneadas en volumen: el latón se maquina mucho más rápido, con sus limitaciones de plomo.
Antes de enviar el plano, revise la lista de verificación para cotizar: grado exacto (304, 304L o 303), norma del material, pasivado, rugosidad y cantidad por lote. Para temas más amplios, consulte las guías de ingeniería y el glosario.
Lo que no hacemos
No vendemos barra ni placa de inoxidable sin maquinar: el material se compra para la pieza cotizada, con su certificado de materiales a solicitud.
El pasivado, el electropulido y los demás acabados superficiales se coordinan con fábricas asociadas; la ubicación de producción se indica en cada cotización.
Envíe su plano y reciba una cotización.
STEP o PDF, una pieza o una familia completa. Respondemos las cotizaciones en inglés; puede escribirnos en español. La ubicación de producción se indica en cada cotización.